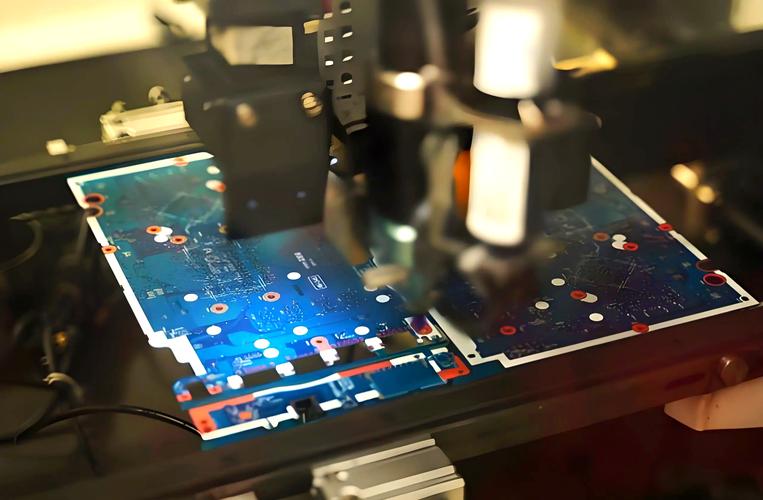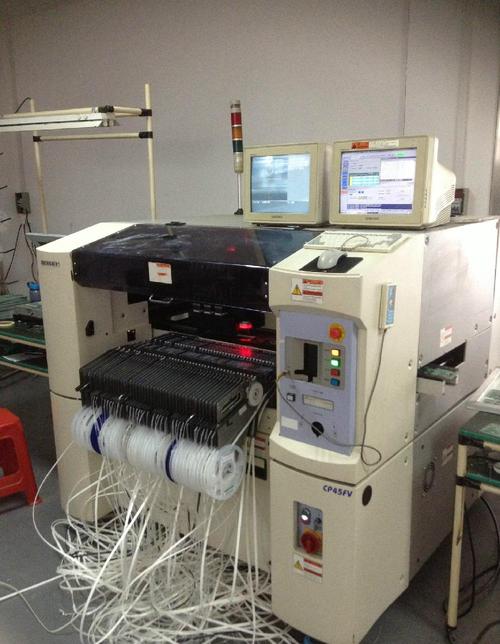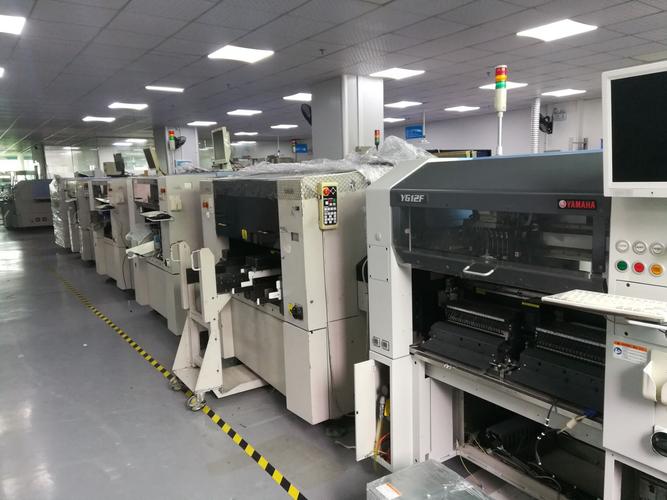
在SMT(表面贴装技术)贴片加工过程中,短路是一种常见的缺陷,它会导致电路板功能失效,甚至损坏元器件。短路通常表现为相邻焊点之间的锡桥连接、引脚之间或引脚与地之间的意外导通。本文将分析SMT贴片加工中短路现象产生的主要原因,并提供相应的解决方法。
一、短路现象产生的原因
- 焊膏印刷问题
- 焊膏量过多:焊膏印刷过厚或模板开孔过大,导致回流焊时焊料流淌形成锡桥。
- 焊膏塌落:焊膏的粘度不足或金属含量低,印刷后发生塌落,使相邻焊盘连接。
- 模板设计不当:模板开孔间距过小或开孔面积比不合适,易造成焊膏桥连。
- 贴片问题
- 元件贴装偏移:贴片机精度不足或编程错误,导致元件引脚偏离焊盘,回流时焊料流向相邻引脚。
- 贴片压力过大:贴片时压力过大会使焊膏挤出,造成相邻焊盘短路。
- 元件引脚变形:元件引脚共面性差,贴装后引脚与焊盘接触不良,焊料流动异常。
- 回流焊问题
- 温度曲线不当:预热区升温过快、回流区温度过高或时间过长,导致焊膏过度流淌。
- 加热不均匀:PCB上不同区域受热不均,造成局部焊料飞溅或桥连。
- 冷却速率不当:冷却过快可能导致焊点收缩不均,形成锡珠或短路。
- 其他因素
- PCB设计问题:焊盘间距过小、走线过密,增加了短路风险。
- 环境湿度:高湿度环境下焊膏吸收水分,回流时产生飞溅。
- 模板清洁不足:模板底部残留焊膏,导致印刷时焊膏在PCB上扩散。
二、短路的解决方法
- 优化焊膏印刷工艺
- 控制焊膏厚度:使用激光切割模板,确保模板开孔尺寸精确,通常焊膏厚度控制在0.1-0.15mm。
- 调整焊膏性能:选择高粘度、抗塌落性好的焊膏,并确保存储和使用环境符合要求。
- 定期清洁模板:每印刷一定次数后清洁模板底部,防止残留焊膏污染。
- 提高贴片精度
- 校准贴片机:定期对贴片机进行校准,确保贴装精度在±0.05mm以内。
- 优化贴片程序:合理设置元件贴装顺序和压力,避免焊膏挤出。
- 检查元件质量:使用前检查元件引脚共面性,剔除变形元件。
- 优化回流焊温度曲线
- 制定合适的温度曲线:根据焊膏特性设定预热、回流和冷却区参数,避免温度骤变。
- 均匀加热:确保PCB上各区域温度均匀,可采用多温区回流焊炉。
- 控制冷却速率:冷却速率一般控制在2-4°C/s,避免焊点缺陷。
- 改进PCB设计
- 增加焊盘间距:在设计允许范围内,尽量增大焊盘间距,减少短路风险。
- 添加阻焊层:在相邻焊盘之间设置阻焊坝,防止焊料流淌。
- 优化走线布局:避免走线过密,减少与焊盘的连接。
- 加强过程控制与环境管理
- 控制环境湿度:保持车间湿度在40%-60%RH,防止焊膏吸湿。
- 实施统计过程控制:定期检测焊膏印刷和贴片质量,及时发现问题并调整。
- 加强员工培训:提高操作人员技能,确保按规范作业。
三、
SMT贴片加工中的短路现象是由多种因素共同作用的结果。通过优化焊膏印刷、提高贴片精度、调整回流焊曲线、改进PCB设计以及加强过程控制,可以有效减少短路缺陷,提高生产良率和产品可靠性。企业应根据自身情况,系统分析短路原因,采取针对性措施,持续改进工艺水平。